注塑件缩痕的成因与预防措施
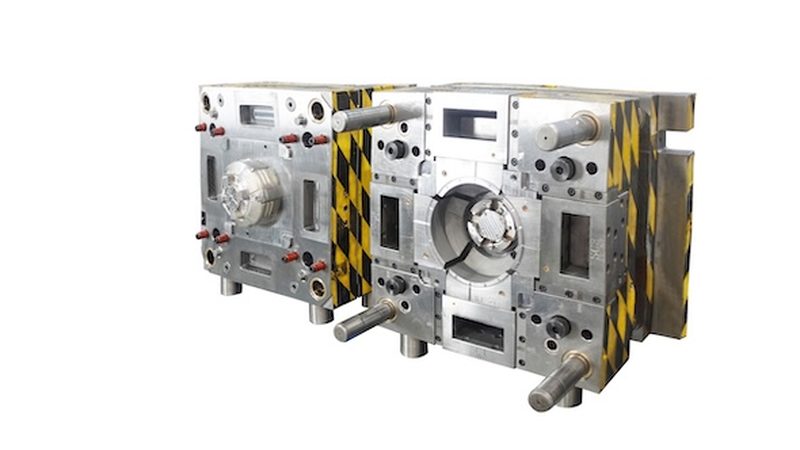
注塑件缩痕的成因与预防措施
一、缩痕的定义及产生原因
缩痕是注塑件在生产过程中常见的一种缺陷,表现为注塑件表面出现的凹陷或裂缝。缩痕的产生原因主要有以下几个方面:
1. 材料收缩:注塑材料在冷却过程中会发生收缩,若收缩率过大,则可能导致注塑件出现缩痕。
2. 注塑压力不足:注塑压力不足会导致材料在模具型腔内填充不充分,从而产生缩痕。
3. 模具温度控制不当:模具温度过高或过低都会影响注塑件的冷却速度,进而导致缩痕的产生。
4. 注塑速度过快:注塑速度过快会导致材料在型腔内流动不充分,造成缩痕。
5. 模具设计不合理:模具型腔设计不合理,如型腔深度过大、冷却水道布局不合理等,也会导致缩痕的产生。
二、预防缩痕的措施
1. 优化材料选择:根据注塑件的性能要求,选择合适的注塑材料,并关注材料的收缩率。
2. 调整注塑参数:合理设置注塑压力、注塑速度、模具温度等参数,确保材料在型腔内充分填充和冷却。
3. 优化模具设计:确保模具型腔深度适中,冷却水道布局合理,有利于材料冷却和收缩。
4. 提高模具温度控制精度:使用高精度的模具温度控制系统,确保模具温度稳定,有利于注塑件的冷却和收缩。
5. 优化注塑工艺:合理调整注塑工艺,如预热、保温、冷却等环节,确保注塑件质量。
三、案例分析
以某汽车内饰件项目为例,该厂在注塑过程中发现部分产品存在缩痕缺陷。经过分析,发现以下原因:
1. 材料收缩率较大:所选材料收缩率较大,导致注塑件在冷却过程中收缩过快,产生缩痕。
2. 模具温度控制不稳定:模具温度控制系统存在一定误差,导致模具温度波动较大,影响注塑件的冷却速度。
针对以上问题,该厂采取了以下措施:
1. 优化材料选择:更换收缩率较小的材料,降低注塑件在冷却过程中的收缩速度。
2. 提高模具温度控制精度:更换高精度的模具温度控制系统,确保模具温度稳定。
经过改进,该厂生产的汽车内饰件缩痕缺陷得到了有效控制。
总结
注塑件缩痕的产生原因是多方面的,预防措施也需要综合考虑。通过优化材料、调整注塑参数、优化模具设计、提高模具温度控制精度等措施,可以有效预防和减少注塑件缩痕的产生。